
Thiết kế sản phẩm nhựa dễ làm khuôn (DFM): 7 nguyên tắc giảm chi phí và lỗi ép
Phần lớn lỗi ép như co rút, cong vênh, kẹt khuôn và chi phí khuôn đội lên đều bắt nguồn từ thiết kế sản phẩm. Bài viết tổng hợp 7 nguyên tắc DFM (Design for Manufacturing) giúp sản phẩm nhựa dễ làm khuôn, dễ ép và ổn định chất lượng.
Một bản thiết kế đẹp trên máy tính chưa chắc đã ép được, hoặc ép được nhưng khuôn phức tạp, cycle time dài và tỷ lệ phế phẩm cao. DFM (Design for Manufacturing) là việc rà soát và điều chỉnh thiết kế sản phẩm ngay từ đầu để phù hợp với công nghệ ép nhựa. Sửa một đường trên bản vẽ 3D gần như không tốn chi phí, trong khi sửa khuôn đã gia công xong có thể mất hàng tuần và nhiều chi phí.
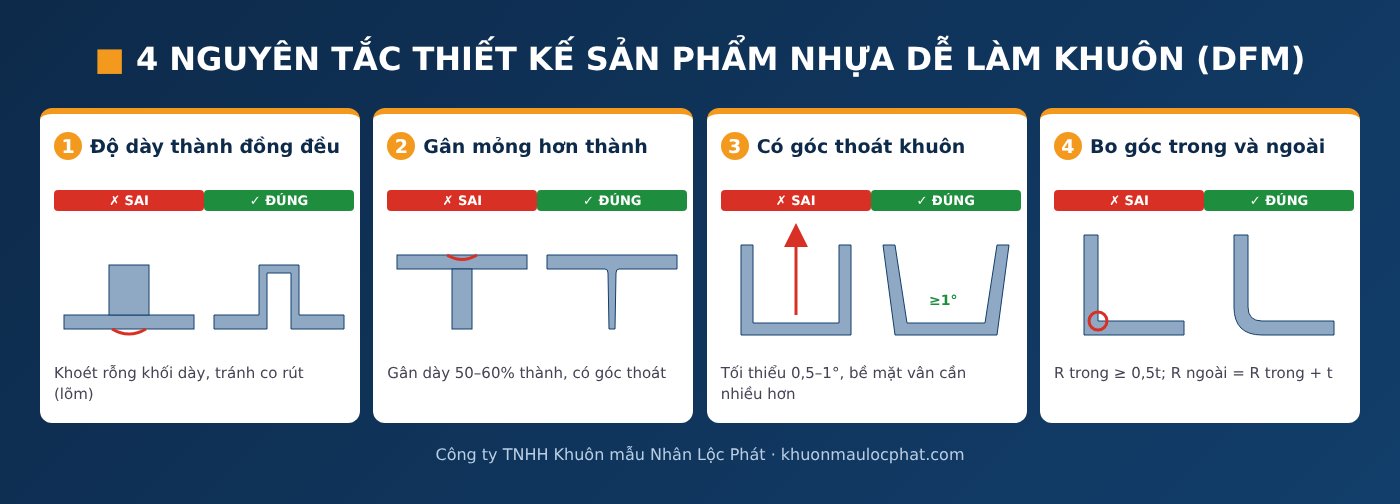
Minh họa 4 nguyên tắc DFM cơ bản: thiết kế sai và thiết kế đúng
1. Giữ độ dày thành đồng đều
Đây là nguyên tắc quan trọng nhất. Với đa số sản phẩm dân dụng, độ dày thành thường trong khoảng 1,5–3 mm tùy loại nhựa và kích thước. Khu vực quá dày sẽ nguội chậm hơn, gây co rút (vết lõm), rỗ khí bên trong, cong vênh và kéo dài thời gian làm nguội – mà thời gian làm nguội tăng gần theo bình phương chiều dày thành.
- Khoét rỗng (core out) các khối dày thay vì để đặc.
- Khi bắt buộc thay đổi độ dày, chuyển tiếp từ từ (vát côn) thay vì bậc đột ngột.
2. Thiết kế gân (rib) đúng cách
Gân giúp tăng cứng vững mà không cần tăng độ dày thành. Tuy nhiên gân quá dày sẽ gây vết lõm ở mặt đối diện.
- Chiều dày gân khoảng 50–60% chiều dày thành (t).
- Chiều cao gân không nên vượt quá khoảng 3t; khoảng cách giữa các gân tối thiểu 2t.
- Gân cần có góc thoát khuôn và bo góc ở chân gân (khoảng 0,25–0,5t).
3. Luôn có góc thoát khuôn
Các bề mặt song song với hướng mở khuôn cần góc thoát để sản phẩm tách khỏi khuôn dễ dàng, tránh trầy xước, biến dạng hoặc kẹt khuôn.
- Góc thoát tối thiểu khoảng 0,5–1° cho bề mặt bóng.
- Bề mặt làm vân (texture) cần góc thoát lớn hơn, thường thêm khoảng 1° cho mỗi 0,025 mm chiều sâu vân.
- Các lòng sâu, vách cao nên tăng góc thoát.
4. Bo tròn các góc
Góc sắc gây tập trung ứng suất, dễ nứt và cản dòng chảy nhựa. Nguyên tắc tham khảo: bán kính góc trong ≥ 0,5t, bán kính góc ngoài = bán kính trong + t, giúp độ dày thành tại góc luôn đồng đều.
5. Thiết kế trụ bắt vít (boss) hợp lý
- Thành boss mỏng hơn thành chính (khoảng 0,6t) và rỗng bên trong, tránh khối đặc.
- Đường kính ngoài boss thường khoảng 2–2,5 lần đường kính lỗ vít.
- Nối boss với thành bằng gân thay vì gắn trực tiếp khối dày vào thành.
6. Hạn chế undercut
Undercut (móc, lỗ ngang, ren) buộc khuôn phải có slider hoặc lifter, làm tăng giá khuôn, thời gian gia công và rủi ro hỏng hóc khi vận hành. Trước khi thêm undercut, hãy cân nhắc: có thể chuyển thành lỗ xuyên theo hướng mở khuôn, thiết kế lại móc gài, hoặc đổi vị trí đường phân khuôn hay không.
7. Tính đến độ co rút và đặt dung sai hợp lý
Mỗi loại nhựa có độ co rút khác nhau, ảnh hưởng trực tiếp đến kích thước sản phẩm và cách tính kích thước khuôn. Giá trị tham khảo (nhựa không độn):
- Nhựa kết tinh, co rút lớn: PP khoảng 1,5–2,5%; PE khoảng 1,5–3%; POM khoảng 1,8–2,5%.
- Nhựa vô định hình, co rút nhỏ: ABS khoảng 0,4–0,7%; PC khoảng 0,5–0,7%; PMMA khoảng 0,2–0,8%.
Chỉ nên yêu cầu dung sai chặt ở các kích thước lắp ghép quan trọng. Dung sai chặt không cần thiết sẽ làm tăng chi phí khuôn, số lần thử khuôn và tỷ lệ phế phẩm.
Làm việc sớm với đơn vị làm khuôn
Ngoài 7 nguyên tắc trên, vị trí gate, đường phân khuôn, vị trí đường hàn (weld line) và vị trí chốt đẩy đều ảnh hưởng đến ngoại quan sản phẩm. Những vấn đề này nên được thống nhất giữa người thiết kế sản phẩm và đơn vị làm khuôn trước khi chốt thiết kế, không phải sau khi đã thử khuôn T1.
Công ty TNHH Khuôn mẫu Nhân Lộc Phát hỗ trợ khách hàng rà soát DFM, thiết kế sản phẩm trên Creo, thiết kế – chế tạo khuôn và ép nhựa trọn gói, cam kết bảo mật thiết kế. Gửi bản vẽ hoặc ý tưởng cho chúng tôi để được tư vấn.
