
5 lỗi khiến sản phẩm nhựa bị bavia và cách khắc phục
Bavia làm tăng công cắt gọt, sai kích thước lắp ráp và có thể làm dập mặt phân khuôn. Bài viết tổng hợp 5 nguyên nhân gây bavia thường gặp khi ép nhựa và thứ tự xử lý từ rẻ đến đắt.
Bavia (flash) là lớp nhựa mỏng tràn ra ngoài biên dạng sản phẩm, thường nằm ở mặt phân khuôn, quanh ty đẩy, lõi lắp ghép hoặc rãnh thoát khí. Bavia không chỉ làm xấu sản phẩm. Nó còn làm tăng công cắt gọt, làm sai kích thước lắp ráp, và nếu để kéo dài sẽ dập luôn mặt phân khuôn. Dưới đây là 5 nguyên nhân gây bavia mà xưởng ép nhựa hay gặp nhất, kèm cách xử lý theo thứ tự từ rẻ đến đắt.
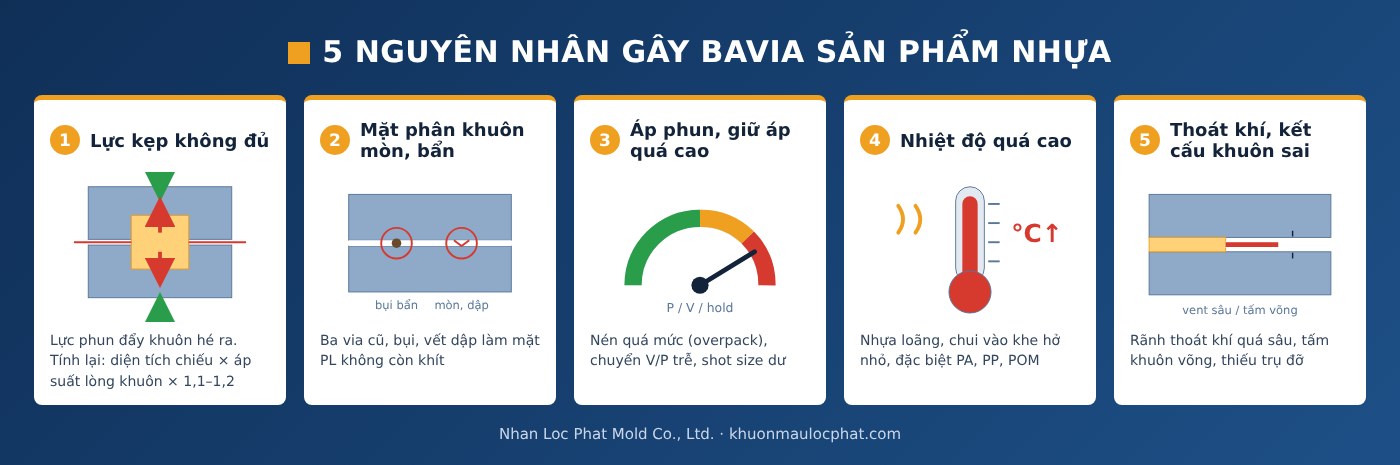
1. Lực kẹp khuôn không đủ
Khi áp suất trong lòng khuôn tạo ra lực lớn hơn lực kẹp của máy, hai nửa khuôn bị đẩy hé ra một khe rất nhỏ và nhựa tràn vào đó. Bavia do lực kẹp thường xuất hiện đều quanh toàn bộ mặt phân khuôn, nặng hơn ở vùng xa cổng phun.
- Tính lại lực kẹp cần thiết: Lực kẹp (tấn) = Diện tích chiếu (cm²) × Áp suất lòng khuôn (kgf/cm²) ÷ 1.000 × hệ số an toàn 1,1–1,2. Diện tích chiếu phải tính cả runner và tất cả các cavity.
- Áp suất lòng khuôn tham khảo khoảng 250–400 kgf/cm² với sản phẩm thông thường, cao hơn với sản phẩm thành mỏng hoặc đường chảy dài.
- Nếu máy đã đủ tấn nhưng vẫn bị, kiểm tra độ song song của tấm máy và tình trạng khớp khuỷu (toggle).
2. Mặt phân khuôn bị mòn, bẩn hoặc dập
Chỉ cần một mẩu bavia cũ, hạt nhựa hay bụi kẹt trên mặt phân khuôn (PL) là hai nửa khuôn không còn khít. Sau thời gian dài sản xuất, cạnh PL cũng bị mòn hoặc bị dập do kẹp khuôn khi còn sót sản phẩm. Dấu hiệu nhận biết là bavia chỉ xuất hiện ở một vị trí cố định, lặp lại qua từng shot.
- Vệ sinh PL và rãnh thoát khí theo ca, không dùng dụng cụ kim loại cứng để cạo.
- Bôi bột màu (blue) kiểm tra độ tiếp xúc của PL khi bảo trì khuôn.
- Cạnh PL đã mòn hoặc dập cần hàn đắp và mài lại, không nên tăng lực kẹp để chữa cháy vì sẽ làm khuôn hỏng nhanh hơn.
3. Áp suất phun, giữ áp quá cao (nén quá mức)
Đây là nguyên nhân phổ biến nhất khi khuôn và máy đều ổn. Thợ máy thường tăng áp để chữa lỗi thiếu liệu hoặc co rút, nhưng lại gây ra hiện tượng nén quá mức (overpack).
- Kiểm tra điểm chuyển V/P (từ phun tốc độ sang giữ áp): chuyển quá trễ khiến lòng khuôn đã đầy mà máy vẫn đẩy với áp phun cao. Nên chuyển khi sản phẩm đầy khoảng 95–98%.
- Giảm áp giữ và thời gian giữ áp theo từng bước, mỗi lần 5–10%, theo dõi kích thước và co rút.
- Kiểm tra lượng liệu (shot size) và đệm (cushion). Đệm nên còn khoảng 3–10 mm, nếu về 0 nghĩa là shot size không ổn định.
4. Nhiệt độ nhựa hoặc nhiệt độ khuôn quá cao
Nhiệt độ càng cao thì nhựa càng loãng và càng dễ chui vào các khe hở rất nhỏ. Các loại nhựa có độ nhớt thấp như PA, PP, POM, PBT rất dễ bị bavia, chỉ cần khe hở khoảng 0,02 mm là đã có thể tràn.
- Đưa nhiệt độ xi lanh về mức khuyến nghị trong datasheet của hạt nhựa, kiểm tra cặp nhiệt (thermocouple) có đo đúng không.
- Kiểm tra máy điều nhiệt khuôn. Khuôn quá nóng cũng làm tấm khuôn giãn nở không đều.
- Lưu ý thời gian nhựa lưu trong xi lanh: máy quá lớn so với sản phẩm khiến nhựa bị nung lâu, độ nhớt giảm.
5. Thoát khí và kết cấu khuôn chưa đúng
Nhóm nguyên nhân này nằm ở thiết kế và chế tạo khuôn, chỉ chỉnh máy sẽ không hết.
- Rãnh thoát khí quá sâu: mỗi loại nhựa có độ sâu vent riêng, ví dụ PA và POM khoảng 0,01–0,015 mm, PP và PE khoảng 0,015–0,02 mm, ABS và PS khoảng 0,02–0,04 mm. Vent sâu hơn mức này sẽ thành bavia.
- Tấm khuôn bị võng: khuôn lớn thiếu trụ đỡ (support pillar) ở tấm đỡ, khi chịu áp phun tấm bị võng ở giữa tạo khe hở.
- Khe hở lắp ghép: khe hở ty đẩy, insert, slider vượt dung sai hoặc đã mòn sau thời gian dài sản xuất.
Xử lý bavia theo thứ tự: từ rẻ đến đắt
Khi gặp bavia, đừng vội sửa khuôn. Hãy đi theo thứ tự dưới đây để tiết kiệm thời gian và chi phí:
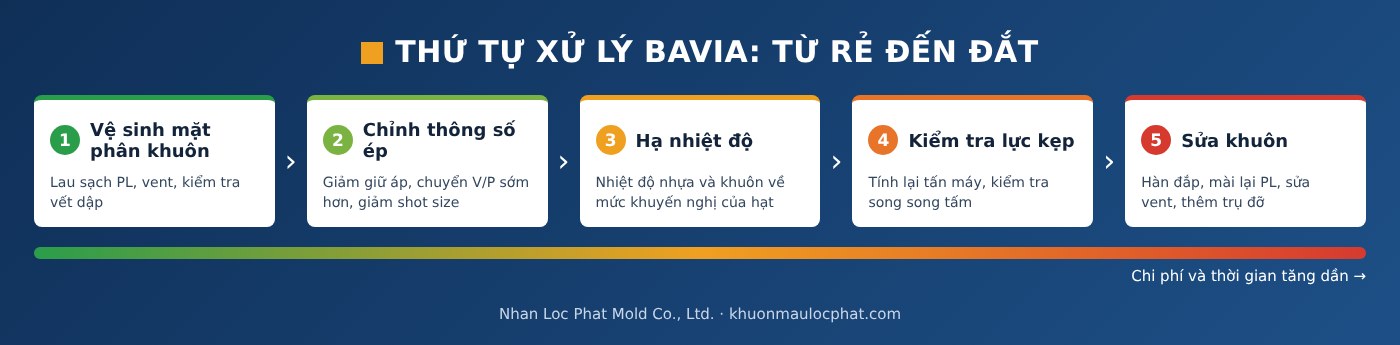
- Vệ sinh mặt phân khuôn và rãnh thoát khí.
- Chỉnh thông số: giảm giữ áp, chuyển V/P sớm hơn, giảm shot size.
- Hạ nhiệt độ nhựa và nhiệt độ khuôn về mức khuyến nghị.
- Kiểm tra lại lực kẹp và máy ép có phù hợp với khuôn không.
- Cuối cùng mới sửa khuôn: hàn đắp, mài lại PL, sửa vent, thêm trụ đỡ.
Nhân Lộc Phát hỗ trợ xử lý bavia tận gốc
Công ty TNHH Khuôn mẫu Nhân Lộc Phát làm trọn gói từ thiết kế sản phẩm, thiết kế và chế tạo khuôn đến ép nhựa hàng loạt. Vì vậy chúng tôi xử lý được bavia ở cả phía khuôn lẫn phía thông số ép. Nếu sản phẩm của anh chị đang bị bavia, hãy gửi hình ảnh hoặc mẫu, đội kỹ thuật sẽ phân tích nguyên nhân và đề xuất phương án sửa khuôn hoặc tối ưu thông số phù hợp.